球墨铸管生产工艺流程及质量管控要点解析
📅 2026-09-14
🔖 达州市科环铸管有限责任公司:球墨铸管,铸铁管材,供水铸管,管件生产,铸管供应
球墨铸管因其高强度、高延伸率和优异的耐腐蚀性能,成为城市供水管网的首选管材。达州市科环铸管有限责任公司:球墨铸管,铸铁管材,供水铸管,管件生产,铸管供应——在这一领域深耕多年,对生产工艺与质量控制有着系统化的管理经验。
核心工艺流程
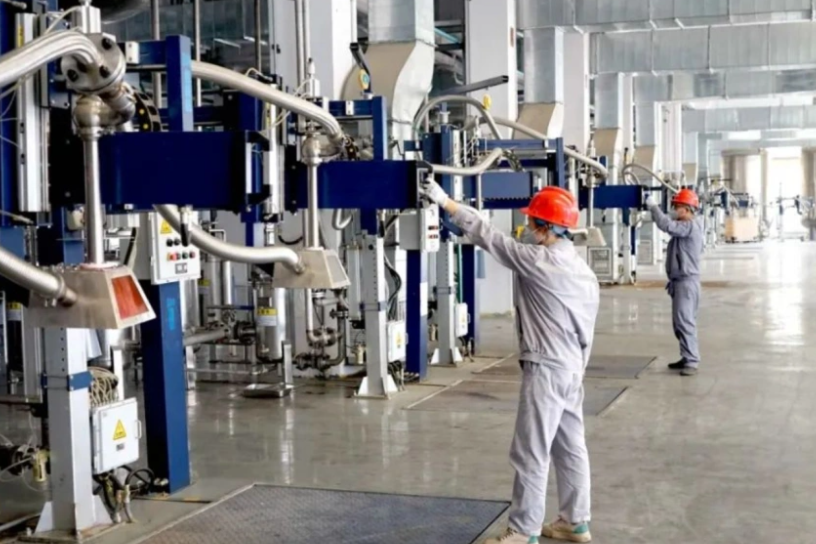
球墨铸管生产以高炉铁水或中频炉熔炼铁水为起点,关键工序包括:
- 球化处理:采用冲入法或喂丝法加入镁系球化剂,控制残余镁含量在0.03%~0.05%,确保石墨球化率≥90%。
- 离心浇注:铁水温度维持在1350~1400℃,通过水冷金属型离心机高速成型,管壁厚度偏差控制在±1.5mm以内。
- 退火处理:在920~950℃保温后缓冷,使基体组织转变为铁素体,延伸率可达10%以上。
质量管控要点
从原材料到成品,达州市科环铸管有限责任公司:球墨铸管,铸铁管材,供水铸管,管件生产,铸管供应各环节均设置检验节点。化学成分方面,碳含量控制在3.5%~3.9%,硅含量2.0%~2.6%,磷≤0.06%,硫≤0.02%。力学性能每批次抽检抗拉强度≥420MPa,屈服强度≥300MPa。金相检验需确认球化等级不低于3级,石墨大小6~8级。
水压试验按GB/T 13295标准执行,试验压力为2.5~4.0MPa,保压时间不少于10秒,管身无渗漏为合格。防腐涂层采用内衬水泥砂浆或环氧树脂,涂层厚度按DN口径分级控制。
常见问题与对策
- 球化衰退:处理后至浇注间隔超过15分钟易出现,需严格控制节奏。
- 缩孔缩松:多因浇注温度偏低或离心转速不匹配,调整参数即可改善。
- 涂层脱落:基管表面清洁度不足所致,需强化抛丸处理。
球墨铸管的质量稳定性依赖全流程参数闭环控制。达州市科环铸管有限责任公司:球墨铸管,铸铁管材,供水铸管,管件生产,铸管供应,始终以标准化作业和精细化检测保障每一支管材的可靠性。